Cas d’usage

Des exemples concrets de problèmes industriels à résoudre.

Ces scénarios montrent comment un besoin terrain peut être structuré : déclencheur, briques techniques, points de vigilance et bénéfices attendus.

Des exemples concrets de problèmes industriels à résoudre.
ProductionQualitéTri agroalimentaireIntralogistiqueFin de ligneSécurité
01
Vision · Qualité

Modernisation d’un poste de tri et contrôle qualité

Remplacer un contrôle visuel manuel par un poste de tri plus répétable et traçable.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Contrôle visuel manuel variable selon opérateur ou équipe.

Architecture possible

Caméra + éclairage + déclenchement + logique de rejet + interface PLC.

À mesurer avant étude
  • Échantillons bons / mauvais
  • Cadence et distance caméra-produit
  • Défauts prioritaires et taille minimale
Validation possible
  • Détection des défauts définis
  • Mesure des faux rejets / faux acceptés
  • Temps de traitement compatible cadence
Points de vigilance
  • Variabilité produit
  • Éclairage parasite
  • Échantillons insuffisants
02
Agroalimentaire · Tri optique

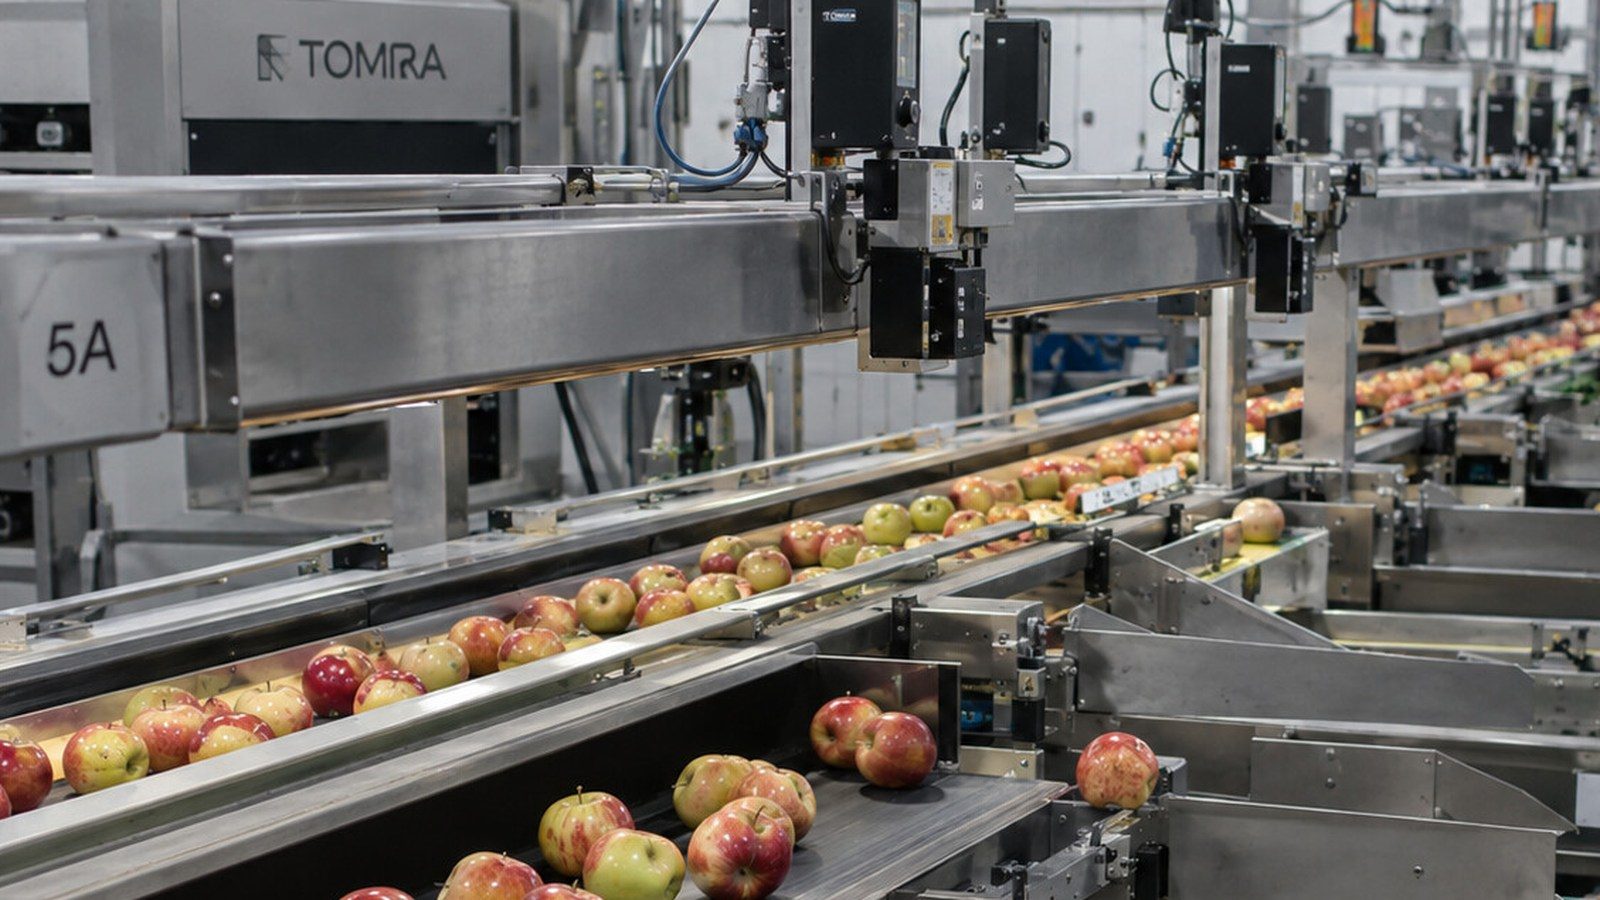
Automatisation d’une ligne de tri de fruits et légumes

Tri, éjection et suivi des rejets dans un environnement de produit naturel variable.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Tri manuel ou semi-automatique avec variabilité produit élevée.

Architecture possible

Présentation produit + vision / capteurs + convoyage + éjection + suivi des rejets.

À mesurer avant étude
  • Variétés / calibres / défauts
  • Cadence et distribution produit
  • Nettoyage / humidité / hygiène
Validation possible
  • Qualité de tri stable
  • Rejets traçables
  • Nettoyage et maintenance accessibles
Points de vigilance
  • Produit naturel variable
  • Salissure optique
  • Gestion des faux rejets
03
Packaging · Productivité

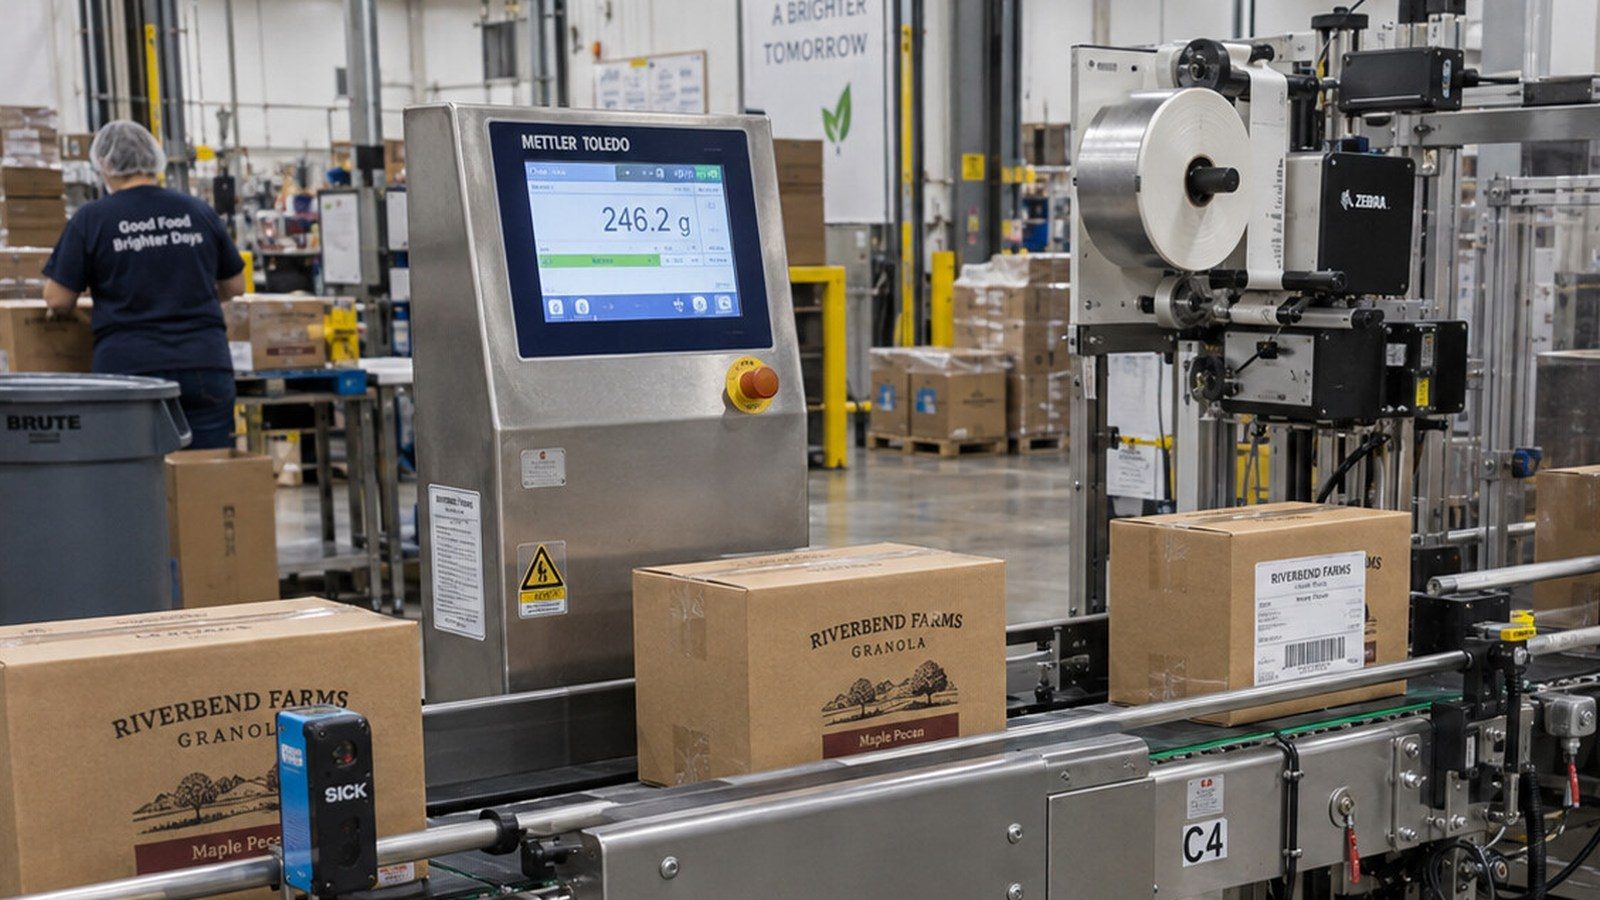
Amélioration d’une fin de ligne de conditionnement

Réduire micro-arrêts, accumulations et manutentions en sortie de ligne.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Micro-arrêts, accumulations ou manutentions manuelles en sortie de ligne.

Architecture possible

Convoyage + accumulation + étiquetage / contrôle + transfert / palettisation selon besoin.

À mesurer avant étude
  • Cadence amont / aval
  • Formats et fréquence changement
  • Temps et cause des micro-arrêts
Validation possible
  • Flux sans accumulation critique
  • Temps de changement maîtrisé
  • Bourrages et interventions mesurés
Points de vigilance
  • Goulot déplacé ailleurs
  • Formats atypiques
  • Accès maintenance
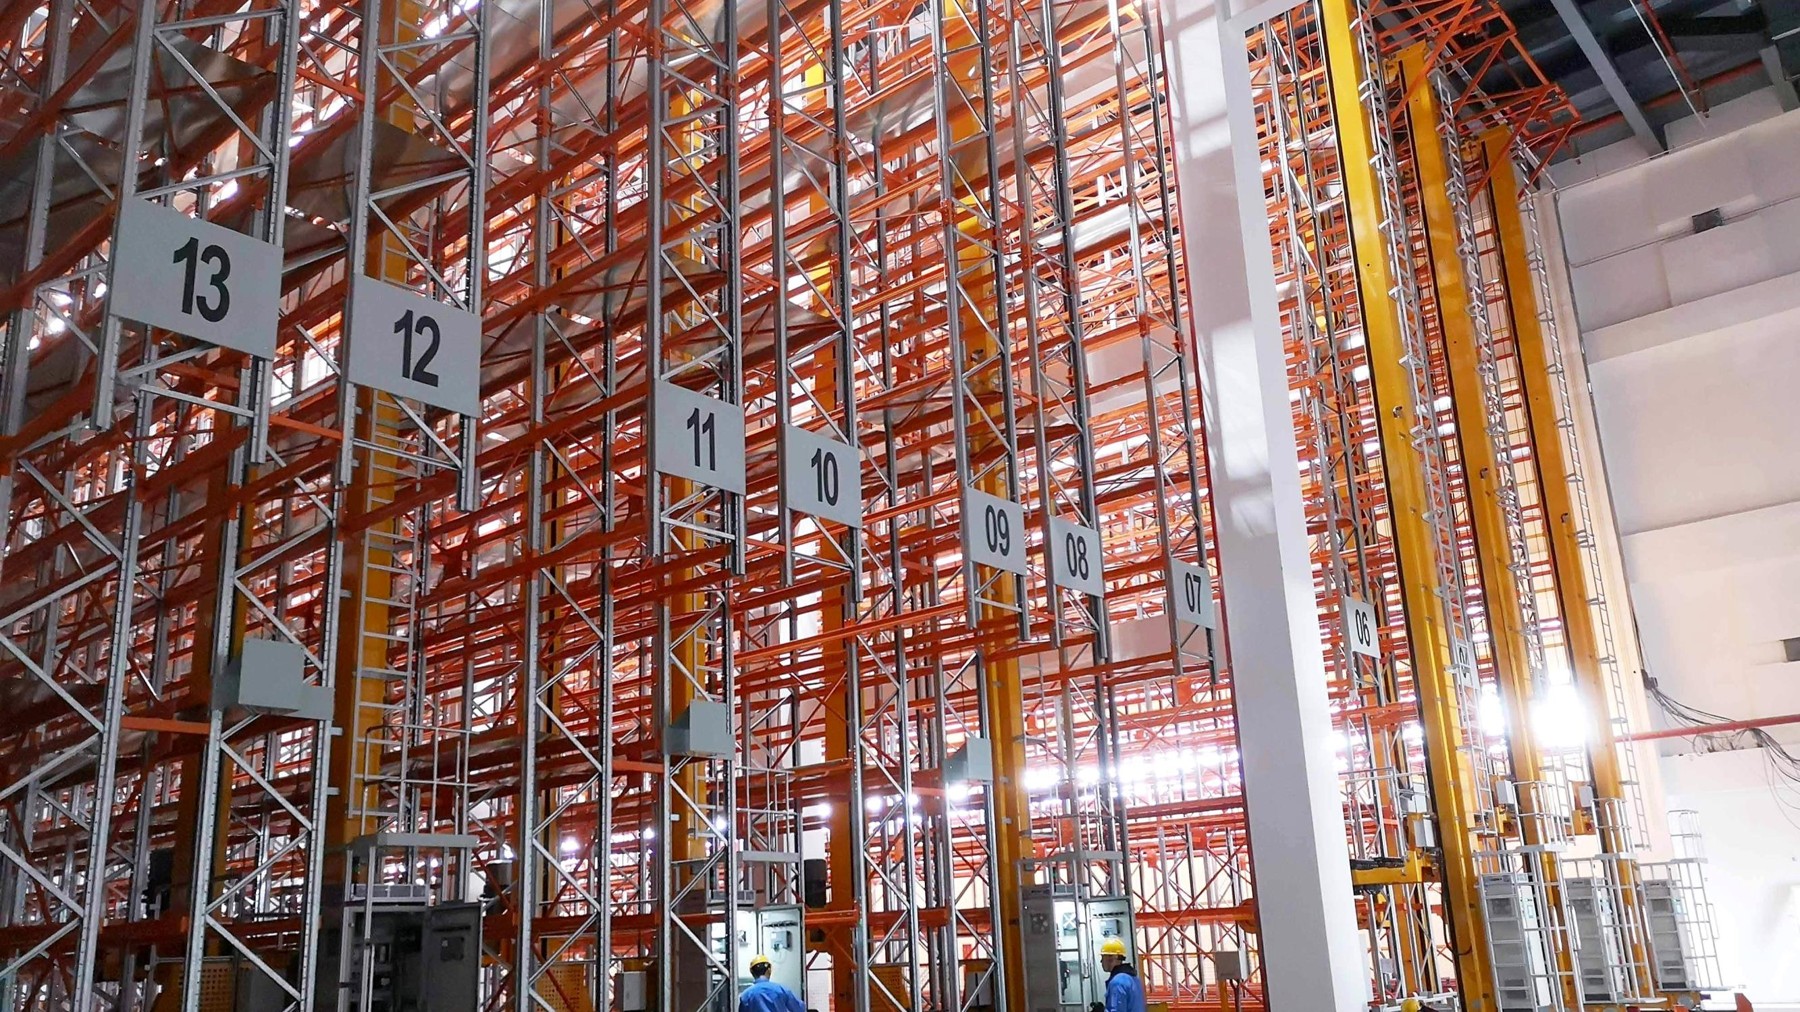
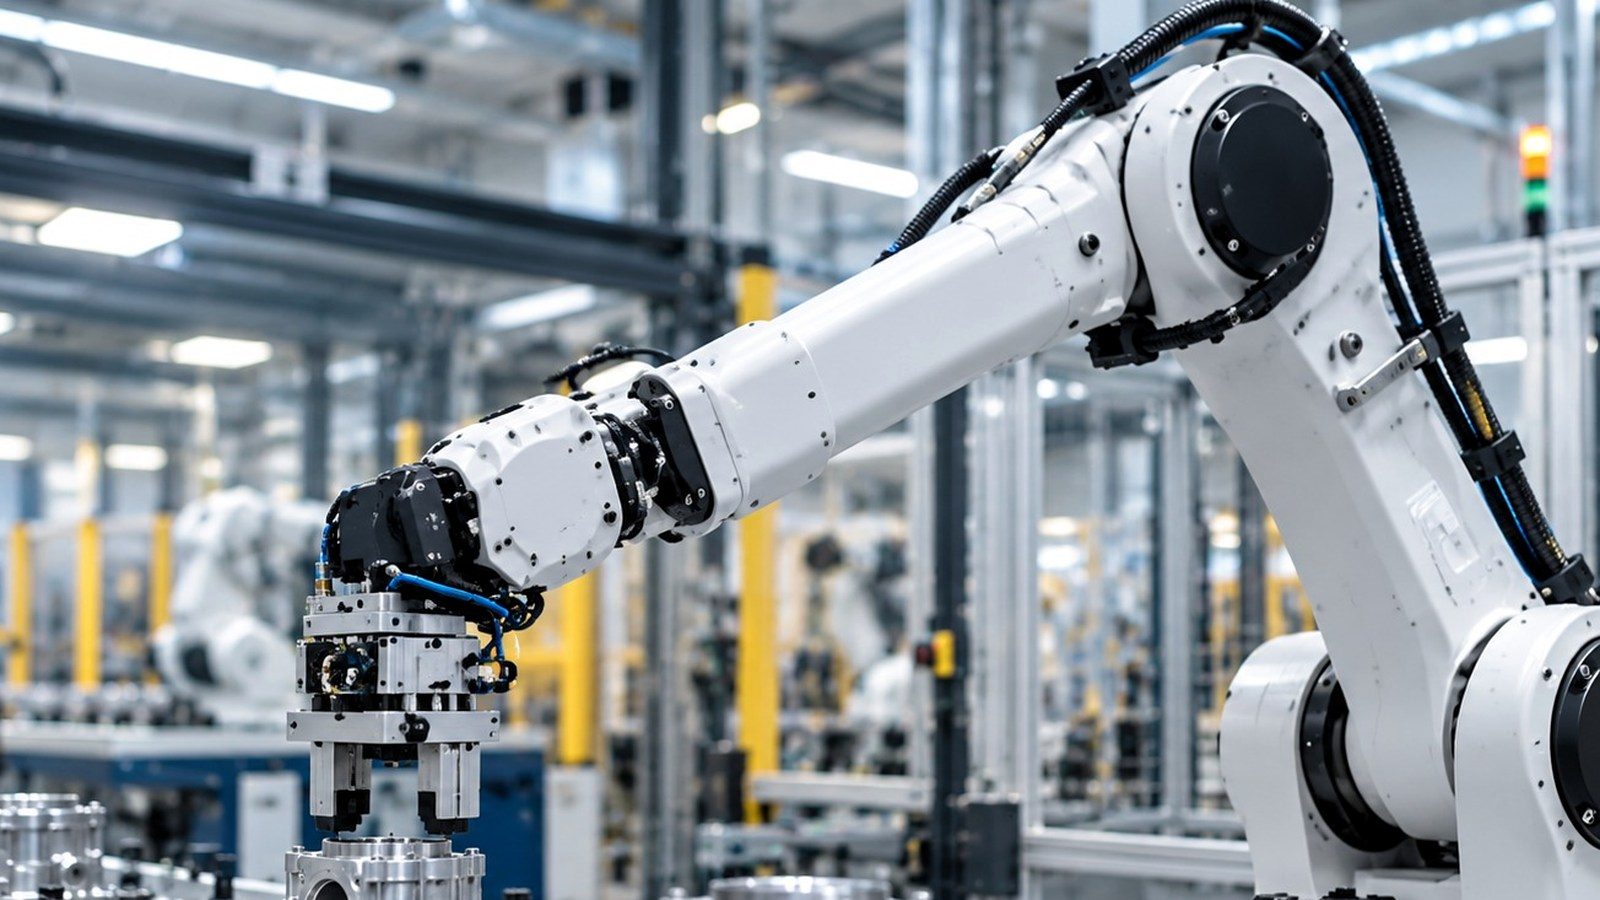
04Système de stockage automatisé grande hauteur
Intralogistique · Stockage automatisé

Stockage automatisé & intralogistique : du magasin à la production

Combiner VLM, AS/RS, convoyage, AGV/AMR et WMS/WCS selon le flux réel, sans sur-automatiser le site.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Stock saturé, déplacements nombreux, picking variable ou besoin de relier magasin et production.

Architecture possible

VLM / AS/RS / shuttle selon profils + convoyage ou AGV/AMR + identification + WMS/WCS + interfaces ERP/MES.

À mesurer avant étude
  • Volumes / pics
  • Typologie commandes
  • Erreurs et retours
  • Layout / zones de croisement
Validation possible
  • Débit et capacité atteints
  • Erreurs de picking réduites
  • Traçabilité bout en bout
  • Mode dégradé testé
Points de vigilance
  • Sur-automatisation
  • Qualité des données SI
  • Exceptions / hors gabarit
  • Périmètre de conformité fournisseur
05
Sécurité · Retrofit

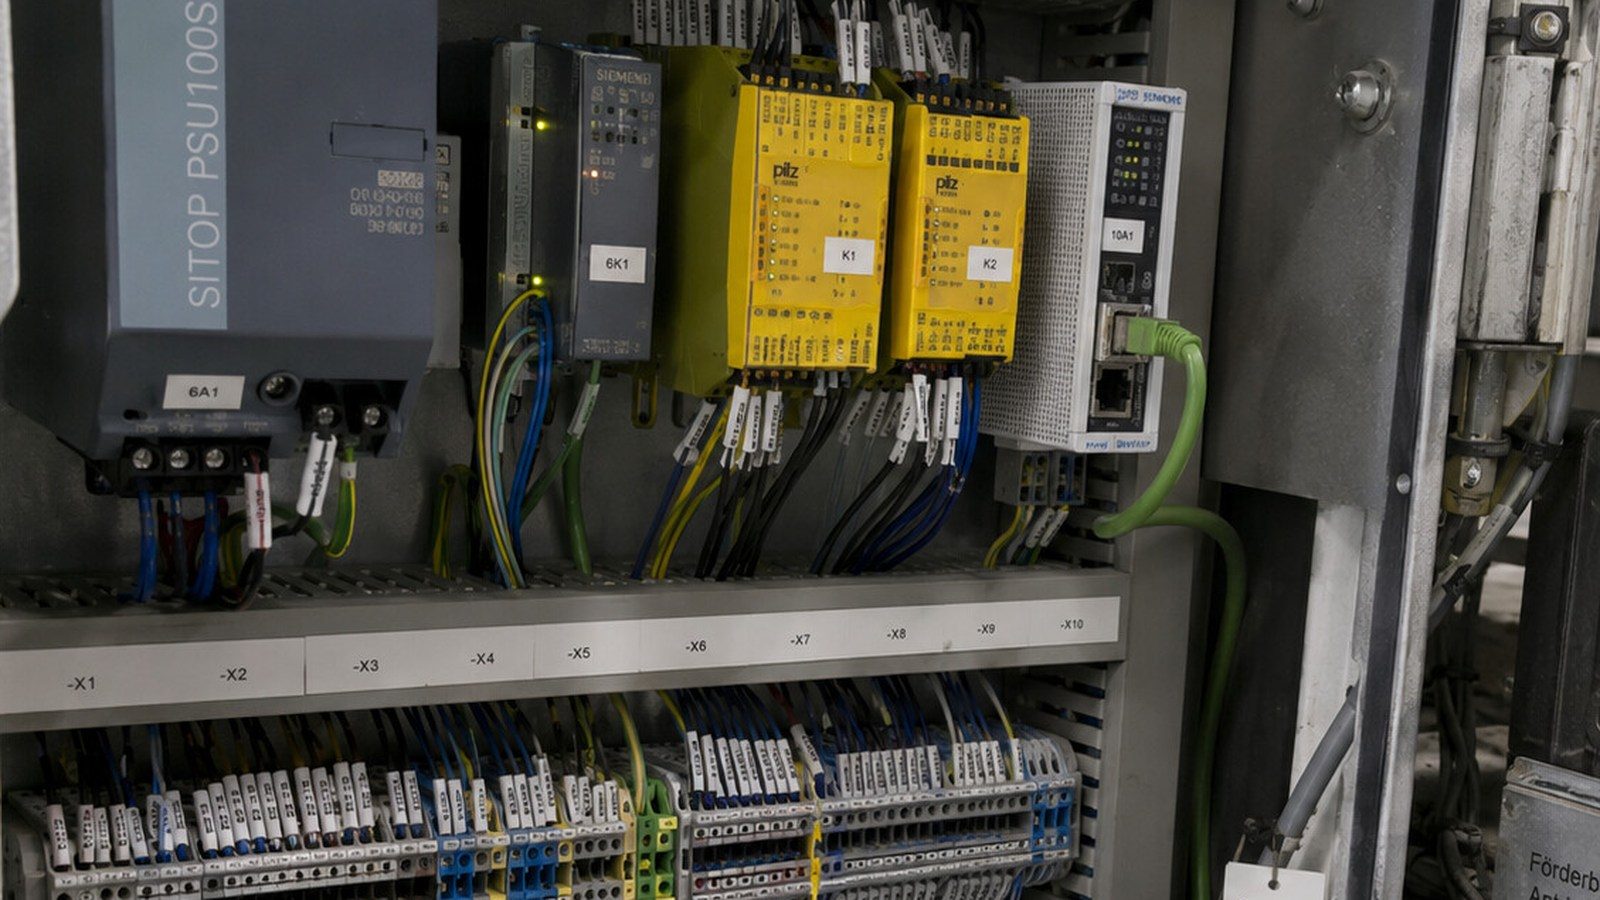
Retrofit et mise à niveau sécurité d’une machine existante

Conserver une machine productive tout en reprenant accès, modes et fonctions safety.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Machine toujours productive mais accès, modes ou fonctions safety à mettre à niveau.

Architecture possible

Analyse risque + protecteurs + interverrouillages + safety PLC / relais + validation.

À mesurer avant étude
  • Modes opératoires
  • Accès et énergies
  • Historique modifications
  • Schémas disponibles
Validation possible
  • Fonctions safety testées
  • Modes et reset cohérents
  • Documentation mise à jour
Points de vigilance
  • Modification de périmètre
  • Temps d’arrêt
  • Interaction production / maintenance
06
Automatisation · Ergonomie

Automatisation d’un poste manuel répétitif

Réduire les gestes répétitifs sans perdre la flexibilité utile du poste.

Cas d’usage illustratif — données à valider sur site
↗
Afficher les détails techniques+
Déclencheur

Poste répétitif avec pénibilité, cadence plafonnée ou forte variabilité opérateur.

Architecture possible

Préhenseur / cobot / indexage / contrôle simple + maintien d’opérations manuelles utiles.

À mesurer avant étude
  • Cycle geste par geste
  • Variété produits
  • Ergonomie et zones opérateur
Validation possible
  • Cadence stable
  • Réduction gestes répétitifs
  • Changement de série simple
Points de vigilance
  • Sur-automatisation
  • Variété trop forte
  • Interaction opérateur-machine

Expérience H&H International Group

Des réalisations groupe qui élargissent le champ des cas d’usage.

En complément des cas illustratifs SYNTAVER ci-dessus, la présentation du groupe documente des projets d’assemblage et test automobile, de lignes électroniques, d’automatisation life sciences, de packaging et de warehousing sur plusieurs marchés internationaux.

01

Automobile

Lignes automatisées d’assemblage et de test pour composants de sécurité et modules caméra, avec robotique, vision et EOL testing.

02

Électronique industrielle

Lignes PCBA et systèmes de test / assemblage intégrant chargement, programmation, marquage, ICT/FCT et inspection.

03

Life sciences

Automatisation de dispositifs et consommables de diagnostic : alimentation, dispensing, vision QC, soudage / marquage et assemblage.

04

Packaging

Convoyage, étiquetage, manipulation de cartons, palettisation et automatisation de fin de ligne.

05

Warehousing

Systèmes de stockage automatisé avec convoyage et couche WMS pour relier flux physiques, stock et information.

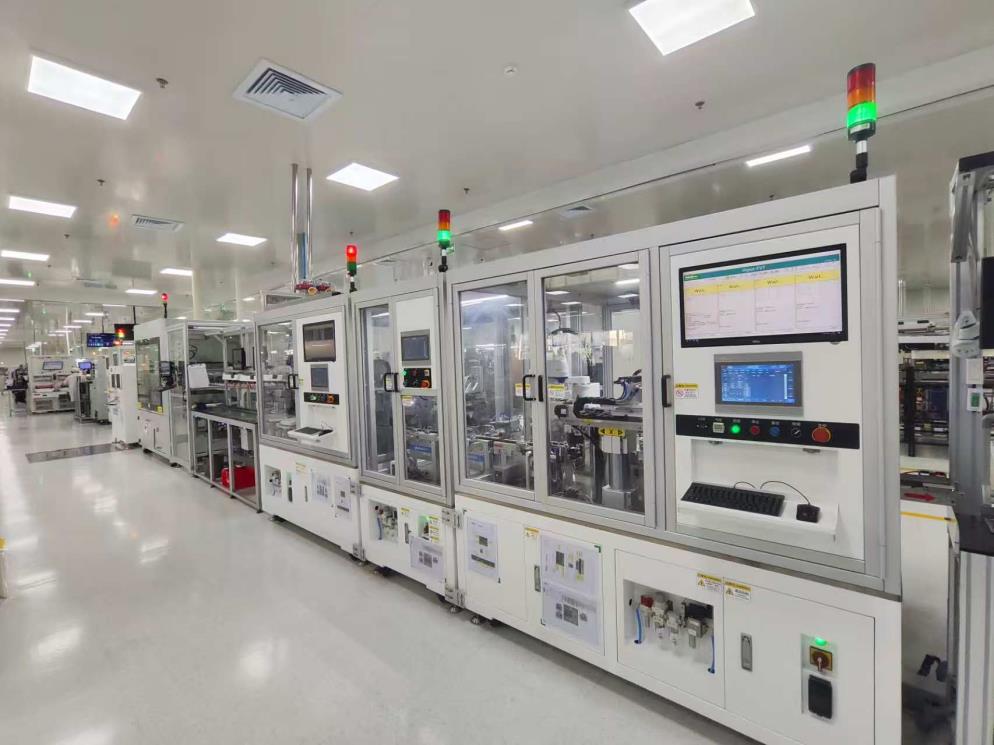
Ligne industrielle automatisée issue de la présentation H&H

Ligne industrielle automatisée

Exemple de système groupe intégrant plusieurs stations de process et de contrôle.

Source : présentation H&H International Group
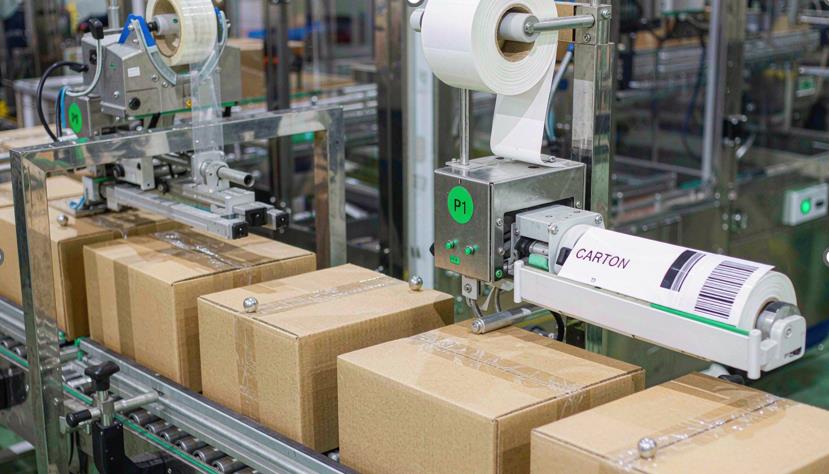
Ligne de packaging automatisée issue de la présentation H&H

Packaging & fin de ligne

Exemple d’intégration convoyage, fermeture / étiquetage et manipulation produit.

Source : présentation H&H International Group

Votre cas n’est pas dans la liste ?

Décrivez le flux et le symptôme, pas le nom de la machine.

Production, entrepôt, tri, packaging ou contrôle : un cas différent peut souvent être cadré à partir des mêmes briques techniques.

Envoyer un besoin simple →
Pourquoi les cas restent illustratifs ?

Ils servent à montrer le niveau de cadrage technique attendu : données d’entrée, architecture possible, critères de validation et risques. Les performances finales dépendent du produit, du site, du cycle réel et des interfaces existantes.